 es
 English
 中文简体
 Español

Un impulsor de bomba clasificado para fluido de proceso a 90 °C falla en un plazo de seis meses. Un conector sobrevive al ensamblaje, pero se distorsiona la primera vez que la placa pasa por un pico de reflujo sin plomo de 260 °C. Una placa de válvula maneja el producto químico fino a temperatura ambiente, pero no a 180 °C en servicio continuo. Las tres fallas comparten la misma causa raíz: la especificación del material no coincidía con la ventana operativa real.
Los gránulos de plástico PPS cierran esa brecha. El sulfuro de polifenileno es un termoplástico de ingeniería semicristalino de alta temperatura con un punto de fusión cercano a los 280°C y una temperatura de servicio continuo de 200 a 220 °C en la mayoría de los grados. Su estructura principal de parafenileno y azufre es rígida, térmicamente estable e inherentemente retardante de llama, por lo que la mayoría de los grados de PPS alcanzan UL94 V-0 sin un paquete de aditivos especiales.
Este artículo explica qué ofrecen los gránulos de PPS, cómo el refuerzo cambia su comportamiento, dónde tienen sentido económico y cómo especificar un grado personalizado sin adivinar.
¿Qué hace que los pellets de PPS se destaquen entre los plásticos de ingeniería?
El PPS se sitúa entre los termoplásticos básicos y los superpolímeros. Ofrece más resistencia al calor que el nailon o el PBT, una resistencia química más amplia que la mayoría de los polímeros semicristalinos y un costo mucho menor que el PEEK. Ese posicionamiento lo convierte en la respuesta predeterminada para piezas que deben funcionar a 180-220 °C sin fluencia ni degradación.
La estructura de la cadena explica el comportamiento. Los átomos de azufre unen los anillos de parafenileno en una columna vertebral rígida que se empaqueta en una fase cristalina estrechamente ordenada. El resultado es un conjunto de números en los que los ingenieros de diseño pueden confiar:
| Propiedad | Valor típico | Por qué es importante |
|---|---|---|
| densidad | 1,35 g/cm³ | Ligero en comparación con el metal fundido |
| Punto de fusión | 280 °C | Amplia ventana de procesamiento y servicio |
| Temperatura de servicio continuo | 200–220 °C | Ambientes cálidos sin pérdida de fuerza. |
| Temperatura de deflexión del calor (1,82 MPa) | 135 °C sin modificar; hasta 260 °C reforzado con vidrio | Capacidad de carga a temperatura elevada. |
| Absorción de agua (24 h) | < 0,05% | Estabilidad dimensional en servicio húmedo. |
| Inflamabilidad | UL94 V-0, inherente | No se requieren aditivos retardantes de llama |
| Resistencia química | Resistente a ácidos, bases, combustibles y disolventes. | Fiable en medios agresivos |
La baja absorción de humedad es uno de los detalles más prácticos. Las piezas de nailon y poliéster absorben agua y cambian de dimensión; El PPS no lo hace. Por lo tanto, los moldeadores de precisión utilizan gránulos de PPS para carcasas, bobinas y cuerpos de sensores que deben mantener tolerancias estrictas a través de la humedad y los ciclos térmicos.
Si su pieza aún no requiere un sistema de relleno, la resina estándar es el punto de partida natural:
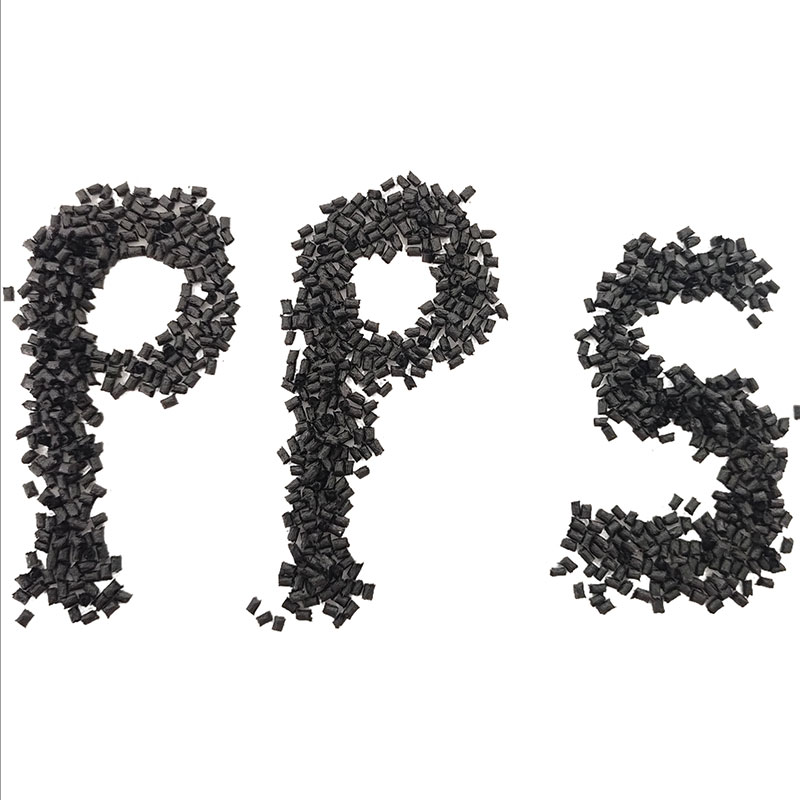 Resina PPS de sulfuro de polifenileno estándar para aplicaciones de alta temperatura Esta resina base de PPS ofrece una excelente resistencia química y al calor, pero su fragilidad limita el uso estructural. Es el punto de partida natural si su pieza no requiere sistema de relleno. Ver producto →
Grados de PPS modificados: haga coincidir la formulación con el punto de operación
El PPS no modificado es rígido pero quebradizo. Su resistencia al impacto con muescas es baja, por lo que las piezas estructurales necesitan modificaciones. La fibra de vidrio aumenta la rigidez, la resistencia y la resistencia a la fluencia; El PTFE reduce la fricción y el desgaste; la fibra de carbono añade conductividad y rigidez; Los rellenos minerales mejoran la estabilidad dimensional y reducen la rebaba. Elegir un grado significa conectar el punto de operación de su pieza al sistema de llenado correcto.
Alto calor, alta rigidez
Los grados reforzados con vidrio, como PPS-GF45, empujan la temperatura de deflexión del calor hacia los 260 °C. Elija para carcasas de bombas, impulsores y piezas estructurales cerca de fuentes de calor.
Fricción y desgaste
Los compuestos PPS-GF30-PTFE reducen el coeficiente de fricción y resisten el desgaste abrasivo. Elija casquillos, asientos de válvulas y mecanismos deslizantes.
Precisión dimensional
El PPS con relleno mineral o híbrido reduce la deformación y la contracción. Elija carcasas y marcos que deban mantener tolerancias estrictas en superficies grandes.
Conductivo o antiestático
El PPS reforzado con fibra de carbono proporciona conductividad eléctrica y disipación estática. Elija dónde existe riesgo de descarga electrostática o blindaje.
Amplio ataque químico
El PPS lineal de alto peso molecular resiste aceites, combustibles, ácidos y disolventes. Elija para exposición química continua por encima de 150 °C.
Moldeo de precisión con baja rebaba
El PPS ramificado o curado fluye fácilmente en secciones delgadas con menos rebabas. Elija componentes electrónicos densos y con múltiples cavidades.
La lista anterior no es exhaustiva. Un mezclador puede combinar rellenos, ajustar el contenido de fibra y ajustar la resina base. Antes de comprometerse con una calificación, compare las hojas de datos con sus propias condiciones de prueba. Un conjunto práctico de Criterios para evaluar un compuesto de PPS. le ayudará a filtrar las reclamaciones que importan.
Para aplicaciones que combinan calor, exposición química y contacto deslizante, el PPS modificado con PTFE es una ruta comprobada. Los usos típicos son jaulas de cojinetes, asientos de válvulas y paletas de bombas donde un material de funcionamiento en seco no debe irritar la superficie metálica acoplada. La opción lista para producción para este perfil es:
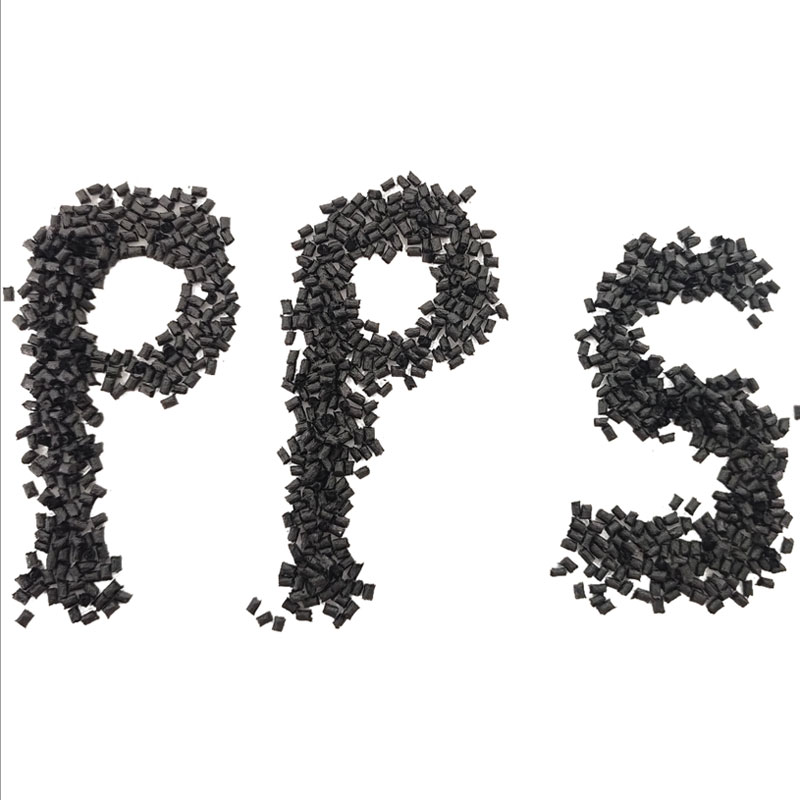 Pellets compuestos retardantes de llama resistentes al desgaste de PTFE PPS GF30 Este grado combina un 30 % de fibra de vidrio con lubricación de PTFE, lo que proporciona alta resistencia y propiedades autolubricantes. Es adecuado para componentes que funcionan en seco, como cojinetes y asientos de válvulas, que enfrentan exposición al calor y a productos químicos. Ver producto →
Dónde funcionan los pellets de PPS en componentes reales
Automotriz
Los sensores de control del motor, los componentes del sistema de combustible, las piezas de la bomba electrónica y las carcasas de los faros LED dependen del PPS. Resiste aceite de motor, refrigerante y combustibles calientes, mantiene sus dimensiones en un amplio rango de temperaturas y sobrevive a la vibración sin agrietarse por tensión.
Electricidad y Electrónica
Los conectores, bases de relés, bobinas y carcasas de sensores experimentan reflujo de soldadura sin plomo a picos de 260 °C. PPS resiste estas excursiones, mientras que su retardo de llama inherente y su baja desgasificación cumplen con los requisitos eléctricos automotrices y de UL.
Procesamiento industrial y químico
Los impulsores de bombas, placas de válvulas, piezas de compresores y componentes de filtros pasan su vida útil en contacto con medios agresivos. El PPS reforzado con vidrio mantiene su rigidez donde los termoplásticos comunes se ablandan, y su baja fluencia mantiene las superficies de sellado planas con el tiempo.
Para piezas estructurales de alta temperatura donde la rigidez debe sobrevivir por encima de 200 °C, el grado que especificamos con mayor frecuencia es:
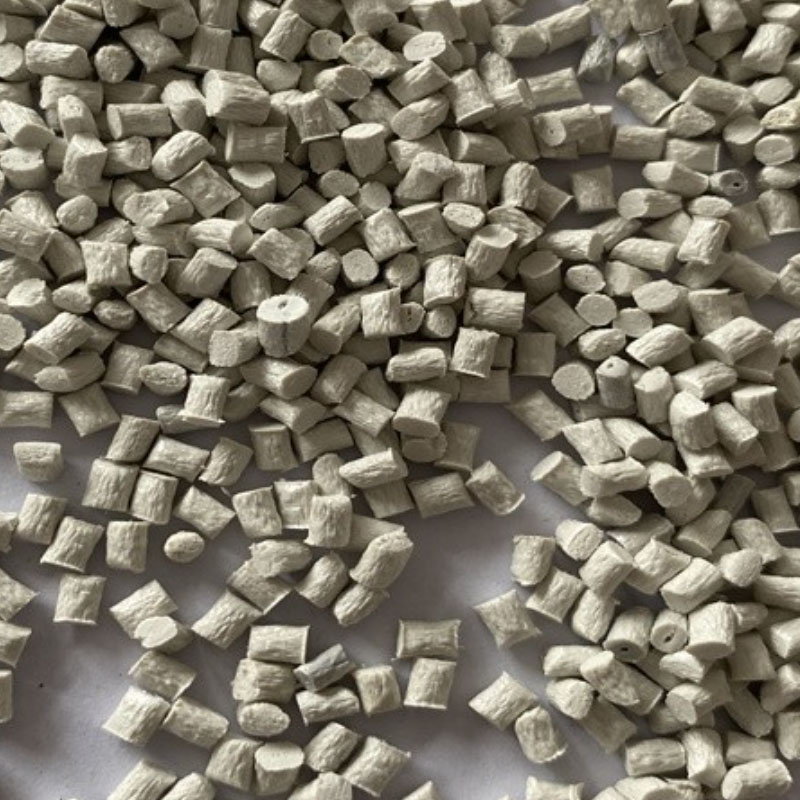 Pellets de plástico de alta rigidez y alta temperatura PPS GF45 Reforzado con un 45 % de fibra de vidrio, este grado ofrece una rigidez y estabilidad dimensional excepcionales por encima de 200 °C. Está especificado para piezas estructurales en aplicaciones eléctricas y automotrices que requieren un rendimiento sostenido. Ver producto →
Cómo un pellet de PPS personalizado pasa del concepto a la producción
Las calidades estándar cubren muchas aplicaciones, pero algunos proyectos necesitan una ventana de propiedad personalizada. Ahí es donde un compuesto de plástico modificado añade valor. El flujo de trabajo a continuación es el que seguimos en Materiales compuestos Lisu y funciona como plantilla para cualquier comprador.
- 1
Definir la ventana operativa
Documente las cargas mecánicas, el perfil de temperatura, los medios químicos, los requisitos eléctricos, la vida útil prevista y las certificaciones que debe aprobar la pieza, como UL o IATF 16949.
- 2
Desarrollar la formulación
Seleccione el tipo de resina PPS base, el tipo de relleno y la carga, y cualquier aditivo funcional. Un preparador puede repetir la fórmula hasta que los resultados del laboratorio coincidan con los valores objetivo.
- 3
Realizar pruebas piloto de compuestos y moldeado.
Produzca un pequeño lote de prueba, moldee piezas reales y verifique la estabilidad dimensional, la resistencia de la línea de soldadura, la calidad de la superficie y el comportamiento de envejecimiento en condiciones realistas.
- 4
Calificar lotes y asegurar el suministro
Acuerde los criterios de prueba por lote, confirme la coherencia entre lotes y establezca plazos de entrega, embalaje y documentación estables antes de ampliar la producción.
El principio es simple: defina el modo de falla que debe evitar, acuerde criterios de prueba mensurables y califique el pellet con herramientas reales antes de escalarlo. Esa disciplina previene la mayoría de los fallos en el campo antes de que comiencen.
Preguntas frecuentes
¿Cuál es la diferencia entre los gránulos de PPS y PEEK?
PEEK funciona a temperaturas continuas más altas, a menudo superiores a 250 °C, y ofrece mejor tenacidad y resistencia a la fatiga, pero cuesta mucho más. PPS es la opción más económica para altas temperaturas para servicio continuo de 180 a 220 °C y al mismo tiempo proporciona una excelente resistencia química.
¿Se pueden reutilizar los restos de bebederos y canales de PPS?
En muchos casos, sí. Debido a que la columna vertebral del PPS resiste la degradación del peso molecular durante el moldeo, el material del bebedero y del canal triturado se puede mezclar en gránulos vírgenes en una proporción controlada. Confirme el porcentaje de triturado aceptable con su mezclador para evitar fragilidad o contaminación durante historiales térmicos repetidos.
¿Cuál es la diferencia entre PPS lineal y curado?
El PPS lineal tiene mayor resistencia mecánica, tenacidad y alargamiento, por lo que se prefiere para piezas estructurales. El PPS curado o reticulado fluye mejor y produce menos rebabas en moldes de paredes delgadas y de cavidades múltiples, pero es más frágil y menos adecuado para diseños que soportan carga.
¿Cómo se deben secar los gránulos de PPS antes del moldeo por inyección?
La práctica típica es secar a 130–150 °C durante 3–4 horas hasta que el contenido de humedad caiga por debajo del 0,02%. La temperatura de fusión suele oscilar entre 300 y 340 °C, y la temperatura de la superficie del molde, entre 130 y 160 °C, para lograr una cristalinidad suficiente y un acabado superficial consistente. Siga siempre la hoja de datos técnicos proporcionada con su grado específico.