 es
 English
 中文简体
 Español

Materiales de alto rendimiento son sistemas y compuestos poliméricos que conservan la integridad estructural a temperaturas de servicio continuo superiores a 150 °C, resisten productos químicos agresivos y mantienen propiedades mecánicas bajo carga sostenida. Se ubican un nivel por encima de los plásticos de ingeniería convencionales, en una jerarquía definida por el índice de temperatura a largo plazo, la resistencia a la fluencia y la certificación en lugar de por un único número de resistencia a la tracción.
¿Qué es lo que realmente hace que un polímero tenga un alto rendimiento?
Un polímero obtiene la designación de alto rendimiento a través de cuatro criterios mensurables: temperatura de uso continuo, retención de tracción después del envejecimiento térmico, resistencia química en el medio objetivo y clasificaciones eléctricas o de inflamabilidad certificadas. La mayoría de los termoplásticos comerciales nunca llegan a este nivel.
El polipropileno estándar tiene una temperatura nominal cercana a los 100 °C continuos; El POM se sitúa alrededor de los 110°C; El PBT requiere aproximadamente 150°C; El PA66 reforzado con vidrio alcanza aproximadamente 180 °C en grados termoestabilizados. El nivel de alto rendimiento comienza con APP a aproximadamente 190 °C, sube hasta PPP a 220 °C y alcanza su punto máximo con PEEK a 260 °C. Cada paso en la escalera aumenta la resistencia a la temperatura, la estabilidad dimensional y el costo de la resina base, por lo que la decisión de selección es siempre una cuestión de temperatura versus presupuesto.
El refuerzo de fibra está elevando el techo de rendimiento
El refuerzo de fibra, y no los polímeros base recientemente inventados, representa la mayor parte del progreso genuino en el desempeño de los plásticos de alto rendimiento durante la última década.
La fibra de vidrio es el caballo de batalla rentable. Un compuesto de PA66 reforzado con un 30 por ciento de vidrio proporciona un módulo de flexión de aproximadamente 8,5 GPa y eleva la temperatura de deflexión del calor de aproximadamente 70 °C a más de 240 °C. La fibra de carbono va más allá: un grado reforzado con un 30 por ciento de carbono normalmente alcanza un módulo de 20-22 GPa, reduce la densidad en aproximadamente un 8 por ciento en comparación con el vidrio y agrega conductividad eléctrica para los componentes disipadores de estática. Los avances más silenciosos se encuentran en el control de la formulación: agentes de acoplamiento que mejoran la adhesión de la fibra a la matriz, compuestos de baja deformación para carcasas de paredes delgadas y grados de alto flujo que permiten que un PEEK reforzado con carbono llene moldes complejos sin sacrificar los datos mecánicos.
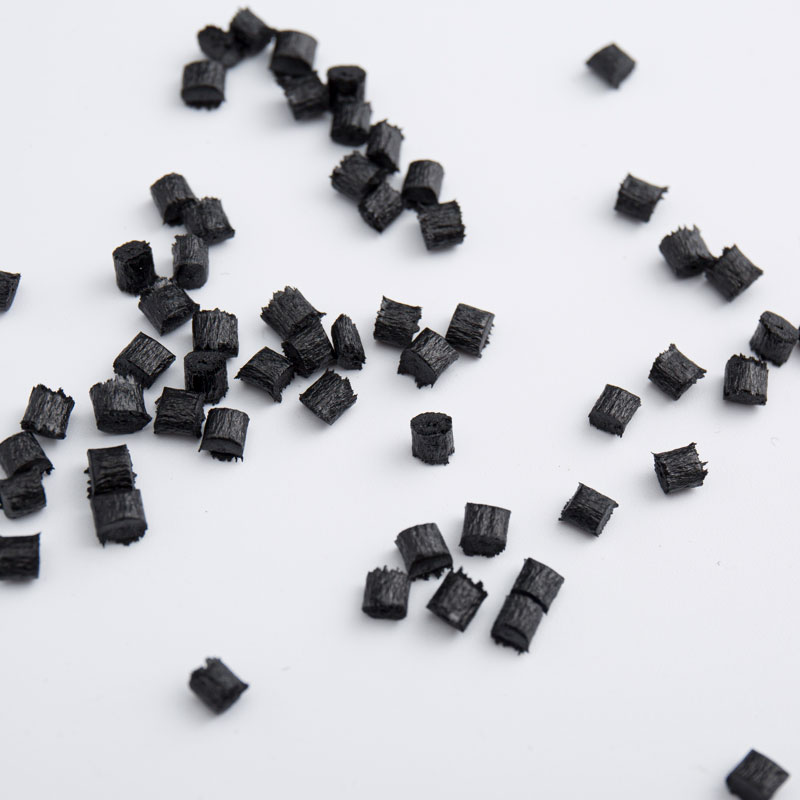 Compuesto PEEK CF30 para aplicaciones de alta temperatura y carga elevada Este PEEK reforzado con fibra de carbono ofrece alta rigidez, estabilidad dimensional y resistencia al desgaste, lo que lo convierte en una excelente opción para entornos estructurales y térmicos exigentes donde los polímeros estándar se quedan cortos. Ver producto →
- Módulo de flexión: 8,5 GPa
- Densidad: 1,46 g/cm 3
- Resistividad de volumen: 10 15 ohmios-cm
- Costo relativo: 1x
- Lo mejor para rigidez y estabilidad dimensional sensibles al costo
- Módulo de flexión: 21 GPa
- Densidad: 1,34 g/cm 3
- Resistividad de volumen: 10 2 ohmios-cm
- Costo relativo: 4-6x
- Lo mejor para aligerar el peso, la conductividad y la fatiga.
Un compuesto de fibra de carbono cambia el modo de falla, no solo el número de rigidez. Después de que se forma una grieta en la matriz, las fibras individuales continúan uniendo el espacio y soportando la carga, razón por la cual las piezas reforzadas con CF a menudo muestran una vida de fatiga mucho más larga en aplicaciones cíclicas que la misma resina con fibra de vidrio.
Los aditivos funcionales amplían lo que puede hacer un pellet
Los retardantes de llama sin halógenos, los paquetes de lubricantes PTFE/MoS2 y el carbón conductor permiten que una familia de polímeros de base única cubra aplicaciones que antes requerían cinco resinas diferentes, lo que reduce el costo de calificación y simplifica la cadena de suministro.
El resultado práctico se manifiesta en todos los segmentos. Un PA66 retardante de llama UL94 V-0 con baja densidad de humo puede servir para gabinetes eléctricos, mientras que un PA66 con PTFE y MoS2 funciona como un engranaje autolubricante que nunca ve un baño de aceite. Los grados rellenos de carbono brindan protección contra descargas electrostáticas con resistividades superficiales de alrededor de 10 2 a 10 6 ohmios/cuadrado Las fórmulas termoestabilizadas y resistentes a la hidrólisis protegen las piezas expuestas a refrigerantes y aceites calientes. Esta es la razón ¿Por qué pellets de plástico PA modificados? merecen una mirada de cerca durante la selección de materiales.
 PA66 con MoS2 y PTFE para piezas de desgaste autolubricantes Este nailon modificado combina resistencia mecánica con lubricación interna, adecuado para engranajes y componentes móviles que funcionan sin aceite externo, lo que reduce el mantenimiento y prolonga la vida útil. Ver producto →
| Modificación | Valor objetivo clave | Ejemplo de resina base | Aplicación típica |
| Retardante de llama | UL94 V-0, baja densidad de humo | PA66 | Armarios eléctricos y de carril |
| Desgaste y fricción | COF dinámico 0,12-0,2 | PA66, POM, PPA | Engranajes, casquillos, guías deslizantes. |
| Conductivo / antiestático | Resistividad superficial 10 2 -10 6 ohmios/sq | PA66-CF30, ordenador personal | Carcasas y bandejas ESD |
| Resistencia a la hidrólisis/aceite | Retención de tracción superior al 80% después de 1000 h en aceite caliente | PA6-GF30 | Cubiertas de motor, cárteres de aceite |
 PA66 retardante de llama sin halógenos con baja densidad de humo Este grado PA66 utiliza un sistema retardante de llama de fósforo y nitrógeno, lo que logra altas clasificaciones de CTI y alambre incandescente, lo que lo convierte en una opción más segura para gabinetes eléctricos y componentes de alto voltaje. Ver producto →
El alto rendimiento sostenible ya no es opcional
El contenido reciclado puede ingresar a compuestos de alto rendimiento sin degradar la pieza final, pero el mezclador debe controlar el peso molecular, el nivel de contaminantes y la consistencia entre lotes de manera mucho más estricta que con el polímero virgen.
Las corrientes de recuperación industrial, como los bebederos de automóviles, los canales de inyección y las pruebas de moldes, son materias primas prácticas para la PCR y los compuestos reciclados postindustriales. Llegan con un historial térmico conocido y menos contaminantes que los desechos de los consumidores. Los procesadores certificados según el Estándar Global de Reciclado prueban la cadena de custodia; CQC e IATF16949 cubren el cumplimiento del producto y el lado de la gestión de calidad. Zhejiang Lisu Composite Materials Co., Ltd. es un ejemplo de un mezclador que posee las tres certificaciones y publica datos de cumplimiento específicos del material. El verdadero problema no es si el nailon reciclado puede alcanzar los números de las especificaciones de prueba, sino si puede alcanzarlos en cada bolsa de un pedido de varias toneladas.
- Verificación de materia prima en cada lote entrante.
- Dosificación de precisión automatizada para mantener estables los niveles de aditivos
- Monitoreo en línea del flujo de fusión y la viscosidad durante la preparación
- Pruebas de índice térmico, de impacto y de tracción a nivel de lote antes del lanzamiento
Cómo elegir un proveedor de materiales de alto rendimiento
Los datos de validación y control de procesos del proveedor importan más que las tablas de propiedades principales cuando se compromete a producir un compuesto de alto rendimiento.
Las hojas de propiedades describen un único lote de prueba; Las piezas de producción dependen de cada lote. Un proveedor calificado puede mostrar la inspección de la resina entrante, registros de dosificación automatizados, parámetros de mezcla en línea y resultados de pruebas mecánicas a nivel de lote. La misma lógica se aplica a los grados reciclados, donde el riesgo de variabilidad es mayor. Las certificaciones le brindan un seguimiento de auditoría, pero nada reemplaza una pequeña prueba piloto con herramientas equivalentes a producción.
- Documente el ciclo de trabajo completo, incluidos los picos de temperatura, la exposición a los medios, la carga cíclica y los rayos UV, no solo la temperatura máxima de funcionamiento.
- Solicite un lote piloto y ejecute entre 100 y 200 piezas con parámetros de producción para medir la contracción, la deformación y el tiempo del ciclo.
- Audite los controles de proceso del mezclador, que abarcan la inspección de materias primas, la dosificación automatizada y el monitoreo en línea.
- Valide propiedades antiguas en el entorno real en lugar de depender de datos de laboratorio secos.
- Revise el costo total en destino, incluida la reducción de peso, el ahorro de tiempo de ciclo y las tasas de desperdicio.
Preguntas frecuentes
¿Pueden los polímeros reciclados de alto rendimiento igualar el rendimiento virgen?
Sí, cuando la corriente de alimentación está limpia y el mezclador vuelve a estabilizar la formulación. Los compuestos de PA y PBT de recuperación industrial suelen conservar entre el 85 y el 95 por ciento de las propiedades mecánicas vírgenes; la brecha casi se cierra para el módulo de tracción y se ensancha para el impacto y el alargamiento. Solicite datos de impacto y alargamiento a nivel de lote antes de la aprobación.
¿Cuál es el límite de temperatura práctico de PPS frente a PEEK?
Los compuestos de PPS sirven en condiciones de uso continuo entre 200 y 220 °C, con breves variaciones hasta 240 °C. PEEK funciona continuamente a 260 °C, ofrece mayor tenacidad a la fractura y resiste mejor el vapor y los medios cáusticos. En ambientes húmedos, la brecha se amplía porque el PPS se vuelve más frágil después del envejecimiento térmico.
¿Cómo valido un nuevo compuesto antes de la producción?
Realice una prueba piloto de moldeo con parámetros de producción, mida la contracción y la deformación en 50 o más disparos, verifique la estabilidad dimensional a la temperatura de funcionamiento y pruebe muestras envejecidas en el entorno químico o fluido real. Los datos mecánicos de una barra de prueba seca nunca son suficientes.
¿Son intercambiables GF30 y CF30?
No. Los grados reforzados con vidrio cuestan menos y toleran el desgaste abrasivo; Los grados reforzados con carbono proporcionan un módulo aproximadamente 2,5 veces mayor, aproximadamente un tercio menos de densidad y conductividad eléctrica. Cambiar uno por el otro cambia la contracción, los requisitos de dibujo, el comportamiento de corrosión y el precio de la pieza.